


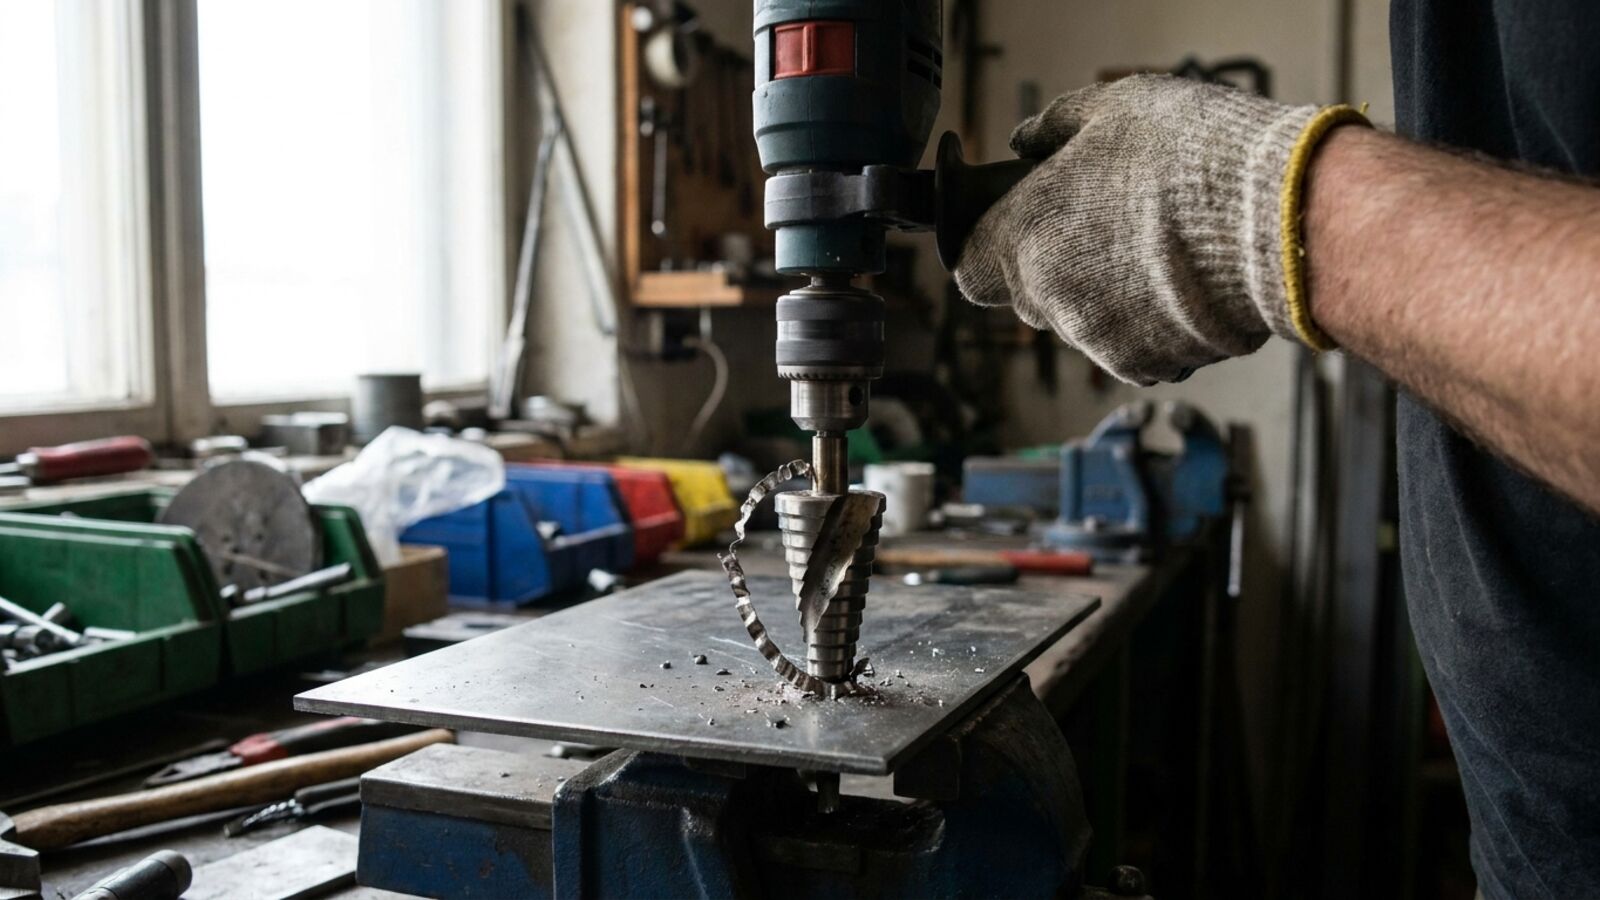
Do otworu w cienkiej blasze, mniej więcej do 4 mm grubości, najszybsze jest wiertło stożkowe: jedno narzędzie daje kilkanaście średnic i zwykle rusza bez wiercenia wstępnego. W grubszym materiale, a także wtedy, gdy otwór ma być większy niż zakres wiertła, robotę przejmuje otwornica: bimetalowa do drewna i metalu, diamentowa do glazury i gresu.
Problem zaczyna się tam, gdzie ktoś próbuje tę granicę przekroczyć. Otwornica bimetalowa w ośmiomilimetrowym płaskowniku, wiertło stopniowe w gresie, koronka diamentowa na udarze: każde z tych narzędzi da się zniszczyć w kilkanaście sekund. Poniżej rozpisane jest, gdzie kończy się jedno, a zaczyna drugie, i co zrobić z obrotami, bo tam ginie najwięcej osprzętu.
Gdzie przebiega granica między narzędziami
| Narzędzie | Materiał | Grubość materiału | Średnice | Napęd |
|---|---|---|---|---|
| Wiertło stożkowe, czyli stopniowe | Blacha stalowa i nierdzewna, aluminium, tworzywo | Do około 4 mm | Kilkanaście stopni w jednym wiertle, u nas 4-12, 4-20 i 4-52 mm | Wiertarka z regulacją obrotów |
| Otwornica bimetalowa | Drewno, płyta, tworzywo, blacha, profil | Do głębokości kubka, w serii Hole Dozer około 41 mm | Pojedyncza średnica, w naszym katalogu od 16 mm w górę | Wiertarka z uchwytem bocznym, wolny bieg |
| Koronka diamentowa | Glazura, gres, kamień, beton | Grubość płytki albo ścianki | Pojedyncza średnica | Szlifierka kątowa z gwintem M14 albo wiertarka |
| Otwornica nastawna do glazury | Glazura, terakota | Płytka | Regulowany promień, 30-110 mm | Wiertarka na wolnych obrotach, bez udaru |
Zakresy tych narzędzi zachodzą na siebie i stąd bierze się większość nieporozumień. Otwornice bimetalowe zaczynają się w naszym katalogu od 16 mm, wiertła stopniowe sięgają 52 mm, więc między tymi wartościami można sięgnąć po jedno albo po drugie. W tym zakresie nie rozstrzyga średnica, tylko materiał i jego grubość: blacha cieńsza od stopnia wiertła to robota dla wiertła stopniowego, wszystko grubsze i wszystko, co nie jest blachą, to otwornica.
W drewnie decyzja wygląda inaczej, bo tam do mniejszych otworów pracują wiertła piórkowe i Forstnera, a otwornica wchodzi dopiero przy większych średnicach. Liczby z tego wpisu dotyczą metalu i blachy.
Dwie rzeczy z tej tabeli bywają zaskoczeniem. Pierwsza: otwornicy nie ogranicza sama średnica, ale też głębokość kubka, więc w grubym materiale skończy się wcześniej, niż się wydaje. Druga: wiertło stożkowe jest narzędziem do blachy, a nie do litego metalu, i żadna powłoka tego nie zmieni.
Wiertło stożkowe, czyli stopniowe
Nazwy się tu mieszają. W katalogach spotkasz wiertło stożkowe, wiertło stopniowe i potoczną choinkę, a chodzi o to samo narzędzie: wiertło o schodkowo rosnącej średnicy, z ostrzem biegnącym wzdłuż stopni. Zagłębiasz je do wybranego stopnia i masz otwór o tej średnicy, bez zmiany narzędzia i bez kompletu wierteł rozłożonego na stole.
W cienkiej blasze ma przewagę, której zwykłe wiertło kręte nie nadrobi. Kręte zahacza, szarpie i zostawia otwór w kształcie trójkąta, bo nie ma się czym prowadzić w materiale o grubości dwóch milimetrów. Stopniowe pracuje krawędzią na obwodzie, więc otwór wychodzi okrągły, a brzeg przy okazji zostaje pogratowany.
Granica 4 mm nie jest przesądem warsztatowym, tylko konsekwencją budowy narzędzia. W wiertłach stopniowych Bosch HSS-TiN wysokość jednego stopnia wynosi 4 mm. Kiedy materiał jest grubszy od stopnia, kolejny stopień zaczyna skrawać, zanim poprzedni wyszedł z blachy, więc wiertło pracuje dwiema krawędziami naraz, grzeje się i tępi. Producenci trzymają się tego samego opisu zastosowania: RUKO wymienia przy wiertłach stopniowych blachę stalową, aluminium, tworzywo i stal nierdzewną, Bosch dokłada rury i profile z metali nieżelaznych. Wszystko cienkie.
 Jedno wiertłoWiertło stopniowe do metalu 4-52 mmStopnie od 4 do 52 mm w jednym narzędziu, czyli cały typowy zakres przepustów kablowych i dławnic bez wymiany wiertła.Sprawdź w sklepie
Zakres dobiera się do tego, co naprawdę wiercisz. Do puszek i przepustów w obudowach wystarcza 4-12 mm, do rozdzielnic i profili 4-20 mm, a wersja 4-52 mm to już narzędzie do blacharki i do większych dławnic. Wiertła w wykonaniu spiralnym mają rowek odprowadzający wiór, przez co rzadziej zapychają się w miękkiej blasze i aluminium.
Otwornica bimetalowa: grubszy materiał i większe średnice
Otwornica bimetalowa to kubek z uzębieniem ze stali szybkotnącej zgrzanym z korpusem ze stali sprężystej. Stąd bimetal: zęby są twarde, korpus sprężysty, więc koronka znosi pracę w drewnie z gwoździami i w blasze. Trzpień z wiertłem pilotującym trzyma ją w osi otworu, bo sam kubek nie ma czym się wycentrować.
Milwaukee podaje dla serii Hole Dozer uzębienie 3,5 zęba na cal i głębokość cięcia 1-5/8 cala, czyli około 41 mm. Ta druga liczba jest ważniejsza, niż się wydaje: mówi, jak gruby materiał przewiercisz na wylot. W grubszym trzeba wiercić z dwóch stron albo sięgnąć po wersję o głębszym kubku.
 Popularna średnicaOtwornica bimetalowa Milwaukee Hole Dozer 68 mmŚrednica 68 mm to typowy przepust na rurę i wiązkę przewodów w drewnie, płycie i cienkiej blasze.Sprawdź w sklepie
Wycięty krążek zostaje w kubku i trzeba go wybić, zanim zaczniesz następny otwór. W drewnie idzie to łatwo, w blasze potrafi się zakleszczyć, więc lepiej mieć pod ręką wybijak niż wkrętak, którym potem nic się już nie wkręci.
Duże średnice: co się zmienia powyżej 100 mm
Otwornica 190 mm i otwornica 35 mm to z punktu widzenia wiertarki dwa różne światy. Moment na wrzecionie rośnie razem z promieniem, więc koronka o dużej średnicy przy zakleszczeniu obraca całą maszynę, a nie odwrotnie. Uchwyt boczny przestaje być dodatkiem, podobnie jak pierwszy bieg i sprzęgło przeciążeniowe.
Reszta wynika z tego samego. Obroty schodzą tak nisko, jak pozwala maszyna. Wiertło pilotujące musi być zdrowe, bo przy takiej średnicy to ono prowadzi całość, a zużyte zaczyna błądzić i wybija otwór na owal. Koronkę wyjmuje się co kilkanaście sekund, żeby wyrzucić wiór i dać jej ostygnąć. W drewnie, płycie gipsowo-kartonowej i tworzywie duże średnice są w zasięgu zwykłej wiertarki. W stali grubszej niż kilka milimetrów otwór 190 mm to już robota dla wiertarki magnetycznej albo dla wypalarki, nie dla maszyny trzymanej w rękach.
Zastosowania dużych średnic są zresztą najczęściej niemetalowe: przepust wentylacyjny pod kanał Ø100 albo Ø125, otwór pod puszkę głośnikową, przejście rury przez blat albo ścianę szkieletową. Aktualny zakres średnic znajdziesz w kategorii Otwornice.
Glazura, gres i kamień: koronka diamentowa
Gres jest twardy i ścierny, a jego ziarna zjadają uzębienie ze stali szybkotnącej w kilkanaście sekund. Do płytek idzie diament: koronka ze spiekiem na obrzeżu, która nie skrawa, tylko ściera materiał. Wersje z gwintem M14 wkręca się wprost na wrzeciono szlifierki kątowej, mniejsze pracują też w wiertarce.
Technika ma tu większe znaczenie niż w metalu. Milwaukee w instrukcji swoich koronek diamentowych każe zaczynać pod kątem 20-30 stopni i dopiero po nacięciu obrysu prostować narzędzie do pionu, przez cały czas z lekkim dociskiem i ruchem okrężnym. Koronki chłodzone wodą zanurza się w niej mniej więcej co pięć sekund. Te opisane jako do pracy na sucho prowadzi się krótkimi przejściami z przerwami na ostygnięcie. Udar zostaje wyłączony, zawsze, bo rozłupie płytkę i uszkodzi spiek.
 Duże otwory w płytceOtwornica do glazury nastawna, 30-110 mm, ostrze widiaRegulowany promień od 30 do 110 mm, czyli otwory pod rury i puszki w glazurze bez kupowania kompletu koronek.Sprawdź w sklepie
Otwornica nastawna z ostrzem z węglika działa inaczej: ramię zakreśla okrąg i nacina glazurę, a środek wybija się po nacięciu. W gresie i w twardej terakocie jej możliwości kończą się szybko, tam sensowniejszy jest diament.
Obroty i chłodzenie
Najwięcej otwornic ginie nie od złego doboru, tylko od nadmiaru obrotów i braku chłodziwa. Starrett pisze wprost, że zbyt duży posuw jest najczęstszą przyczyną uszkodzenia otwornicy, a przy cięciu metali zaleca dobry olej do cięcia, z wyjątkiem żeliwa. Zasada jest jedna: im większa średnica i twardszy materiał, tym niżej obroty.
| Materiał | Otwornica 14-25 mm | Czego pilnować |
|---|---|---|
| Stal miękka | 350-580 obr./min | Olej do cięcia, równy docisk |
| Stal nierdzewna i narzędziowa | 175-300 obr./min | Wolniej, chłodziwo obowiązkowo, bez przerywania cięcia |
| Żeliwo | 235-400 obr./min | Na sucho, bez oleju |
| Drewno i tworzywa | 500-800 obr./min | Wiór musi wylatywać, inaczej koronka się zapycha |
Wartości pochodzą z tabeli prędkości Starretta dla otwornic bimetalowych i dotyczą średnic 14-25 mm; niższa liczba w każdej parze należy do większej średnicy. Milwaukee dla koronki jednocalowej podaje ten sam rząd wielkości, około 350 obrotów w stali miękkiej i 175 w nierdzewnej. Przy koronkach liczonych w setkach milimetrów producenci schodzą znacznie niżej, a zalecenie dla konkretnego narzędzia jest w jego instrukcji.
Chłodzenie w nierdzewce nie jest fanaberią. Ta stal utwardza się pod narzędziem, więc przerwane cięcie i przegrzana krawędź oznaczają, że następne podejście wchodzi w materiał twardszy niż przed chwilą. Stąd zasada: raz zaczęte cięcie prowadzi się do końca, bez zdejmowania koronki z materiału.
Częste błędy, które kosztują narzędzie
- Udar włączony przy koronce diamentowej albo przy otwornicy. Oba narzędzia pracują samym obrotem.
- Pełne obroty na starcie. Koronka ucieka po materiale i traci zęby, zanim zdąży się wgryźć.
- Docisk zamiast cierpliwości. Otwornica ma wgryzać się sama, dociskiem tylko ją zakleszczysz.
- Wiertło stopniowe w materiale grubszym od stopnia. Narzędzie skrawa wtedy dwiema krawędziami i szybko się tępi.
- Brak wybicia rdzenia po poprzednim otworze. Zapchana koronka nie tnie, tylko się grzeje.
Co dalej
Dobór wychodzi prosto, jeśli zacząć od materiału i grubości, a nie od średnicy. Cienka blacha i kilka różnych średnic w jednym miejscu to wiertło stopniowe. Drewno, płyta i pojedyncza duża średnica to otwornica bimetalowa. Płytka i kamień to diament. Podstawowy dobór wierteł do poszczególnych materiałów opisaliśmy osobno: Jakie wiertło do metalu, betonu, drewna i glazury. Pełną ofertę znajdziesz w kategorii Wiertła stożkowe.
Trzy narzędzia do trzech materiałów
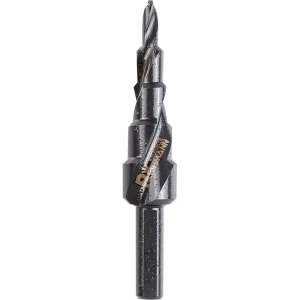 Wiertło stopniowe spiralne do metalu 4-12 mmKrótkie wiertło stopniowe do drobnych otworów w obudowach i blachach, zakres 4-12 mm.Sprawdź w sklepie
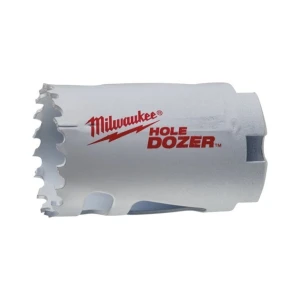 Otwornica bimetalowa Milwaukee Hole Dozer 35 mmBimetalowa koronka 35 mm, jedna z najczęściej używanych średnic w drewnie i płycie.Sprawdź w sklepie
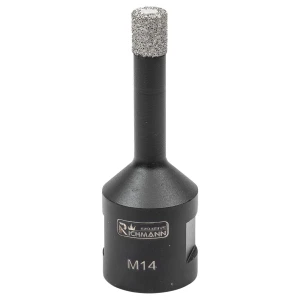 Otwornica diamentowa do wiercenia na sucho, M14, 6 mmDiamentowa koronka z gwintem M14 na szlifierkę kątową, do otworu w gresie pod kołek albo śrubę.Sprawdź w sklepie
Narzędzia sprzedajemy od 1979 roku, a takie rzeczy dobieramy w Kaliszu codziennie. Jeśli masz konkretny materiał i konkretną średnicę, zadzwoń albo napisz, zanim kupisz osprzęt, który po pierwszym otworze nadaje się do wymiany.
Najczęściej zadawane pytania
Wiertła stożkowe do czego?
Do wiercenia i poszerzania otworów w cienkim materiale: blasze stalowej i nierdzewnej, aluminium, miedzi, tworzywie. Jedno wiertło obejmuje kilkanaście średnic, więc sprawdza się przy przepustach kablowych, dławnicach, montażu osprzętu w obudowach i rozdzielnicach oraz przy poprawianiu otworów, które wyszły za małe. Do litego metalu, betonu i płytek się nie nadaje.
Wiertła stożkowe do blachy: do jakiej grubości?
Praktyczna granica to około 4 mm. Wynika z budowy narzędzia: grubość materiału nie powinna przekraczać wysokości pojedynczego stopnia, a w wiertłach stopniowych Bosch HSS-TiN stopień ma 4 mm. Producenci opisują tę grupę wierteł jako narzędzia do materiałów cienkich, czyli blachy stalowej i nierdzewnej, aluminium, miedzi i tworzyw. Grubszy materiał wymaga innego narzędzia, najczęściej otwornicy bimetalowej.
Otwornica 190mm, czym ją napędzić?
Mocną wiertarką dwubiegową z uchwytem bocznym, ustawioną na pierwszy bieg i najniższe obroty, najlepiej ze sprzęgłem przeciążeniowym. Przy tej średnicy moment przy zakleszczeniu jest na tyle duży, że maszynę trzyma się obiema rękami. W drewnie, płycie i tworzywie to realne zadanie dla wiertarki ręcznej. W stali grubszej niż kilka milimetrów rozsądniejsza jest wiertarka magnetyczna albo wypalanie otworu.
Otwornica do szlifierki kątowej: do czego się nadaje?
To koronki diamentowe z gwintem M14, wkręcane wprost na wrzeciono szlifierki. Pracują w glazurze, gresie, kamieniu i betonie, czyli tam, gdzie uzębienie ze stali szybkotnącej nie ma szans. Do drewna i metalu się ich nie używa. Szlifierka daje wysokie obroty, więc liczy się lekki docisk, prowadzenie ruchem okrężnym i chłodzenie albo przerwy, zależnie od tego, czy koronka jest przeznaczona do pracy na mokro, czy na sucho.
Wiertło stożkowe do metalu czy otwornica?
Decyduje grubość materiału i średnica otworu. Do blachy do około 4 mm i średnic mieszczących się w zakresie wiertła szybsze jest stopniowe, bo nie potrzebuje trzpienia ani wiercenia wstępnego. Gdy materiał jest grubszy albo otwór ma być większy niż zakres wiertła, zostaje otwornica bimetalowa z wiertłem pilotującym, wolne obroty i olej do cięcia.

